15938736887
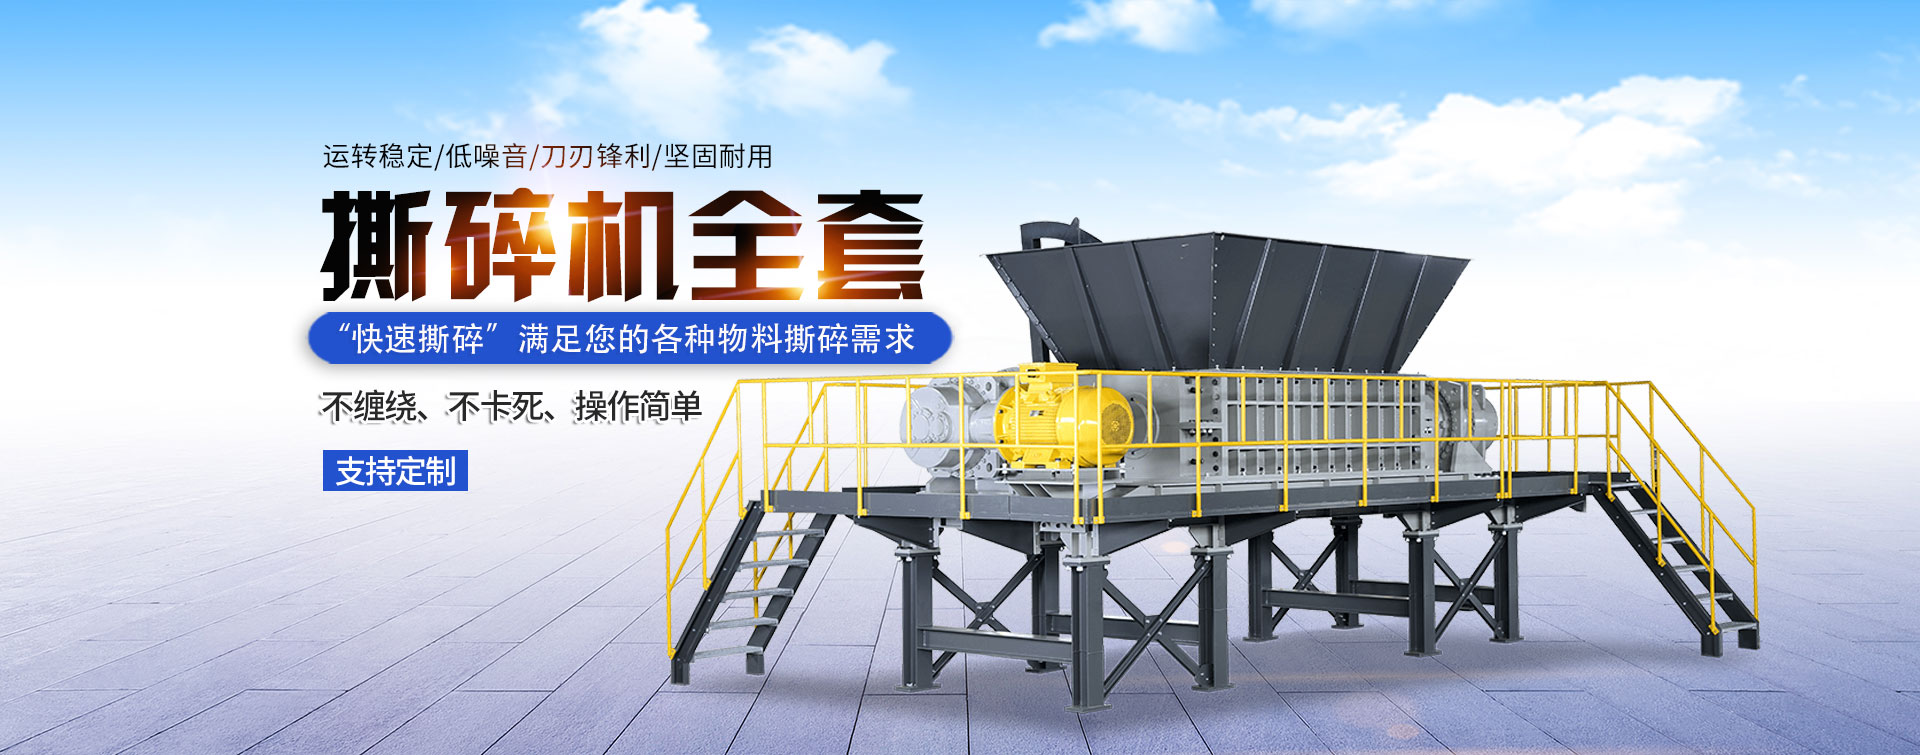
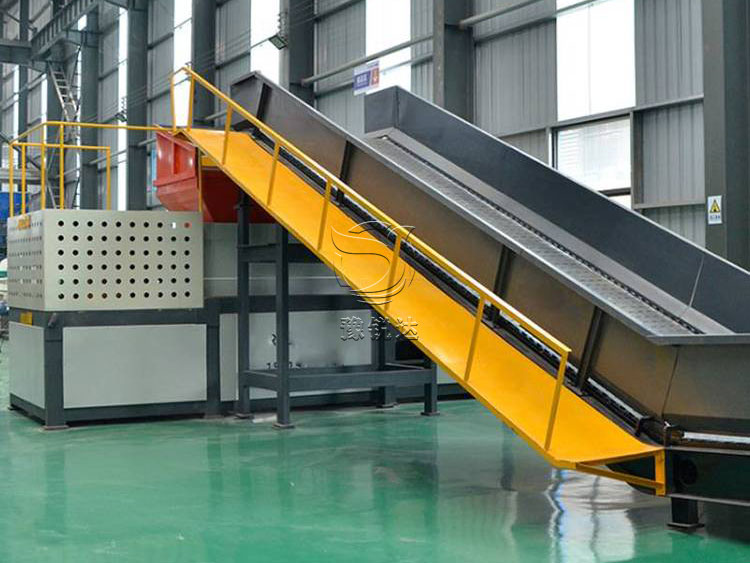
双轴多功能撕碎机在处理木材、塑料、橡胶、金属轻薄料等物料时,刀片与隔套是决定剪切效率和成品粒度的核心组件。刀片负责撕裂、剪切物料,隔套则承担轴向定位、刀距控制和振动缓冲的作用。两者配合状态直接影响设备运行稳定性与配件消耗成本。
日常巡检是发现早期异常的关键。每次开机前应检查刀片刃口是否有崩齿、卷刃或过度磨损,隔套端面是否有压痕、拉毛或单侧发暗现象。运行中若出现振动加剧、异响、出料粒度波动或电机电流异常升高,往往意味着刀片磨损不均或隔套已发生微变形,应立即停机排查。
定期保养需重点关注三个方面。一是刀距校准:隔套厚度直接决定相邻刀片之间的轴向间距,处理轻质物料时可选较薄隔套以获得更大撕扯力矩,处理厚壁硬质物料则需较厚隔套维持轴系刚性。二是紧固检查:锁紧螺母应分多次、对称均匀施加扭矩,避免单侧受力导致隔套端面损伤或刀片轴向窜动。三是清洁维护:每次停机后清理刀轴表面及隔套内孔附着的铁屑、粉尘和油污,防止杂质嵌入加速磨损。
更换标准应严格把握。刀片刃口磨损量达原尺寸的15%以上、出现崩齿或裂纹时应及时更换,且必须成组对称更换,严禁新旧混用。隔套出现以下情况之一即需更换:端面有明显压痕或环状划痕、外圆与内孔同轴度下降导致剪切震动加剧、厚度因磨损产生0.05mm以上偏差。更换时务必断电挂牌,待刀辊完全停稳后按顺序拆卸,安装时注意刀片相位角错位排布,确保两轴刀齿交错咬合。
系统思维是维护的核心逻辑。刀片、隔套与主轴构成动态耦合体,任何单一部件的偏差都会传导放大。建议建立配件使用台账,记录每次更换时间、物料类型及累计运行小时数,通过数据预判维护周期,将事后补救转为事前约束。
规范维护不仅能延长配件寿命,更能保障整机剪切精度与能耗水平,为连续生产提供可靠支撑。
【扫一扫了解更多】
【扫一扫了解更多】