15938736887
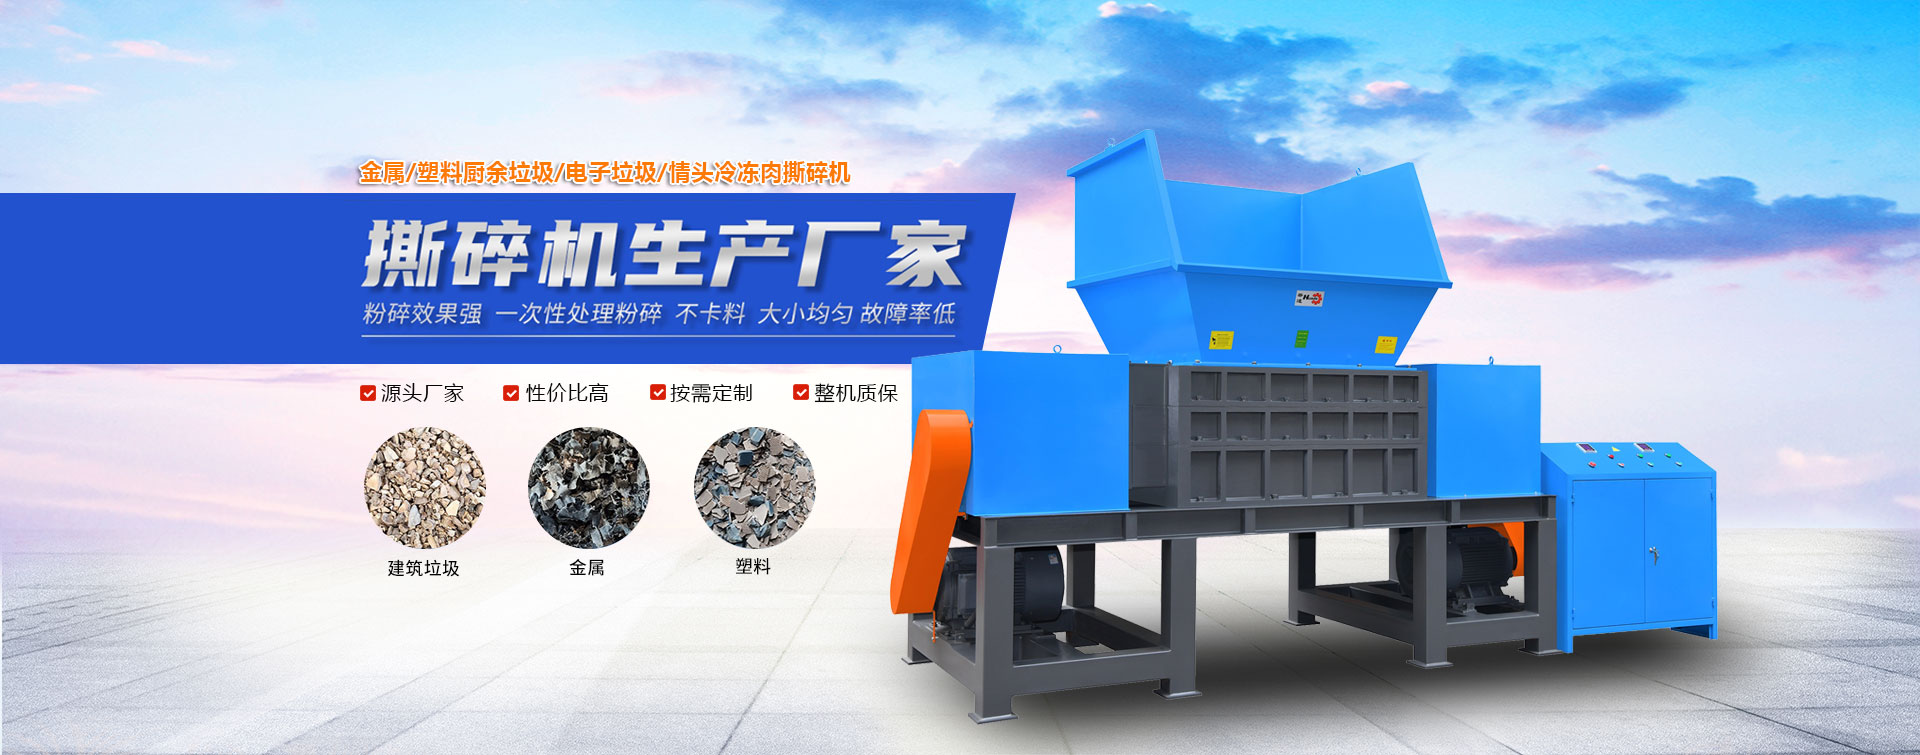
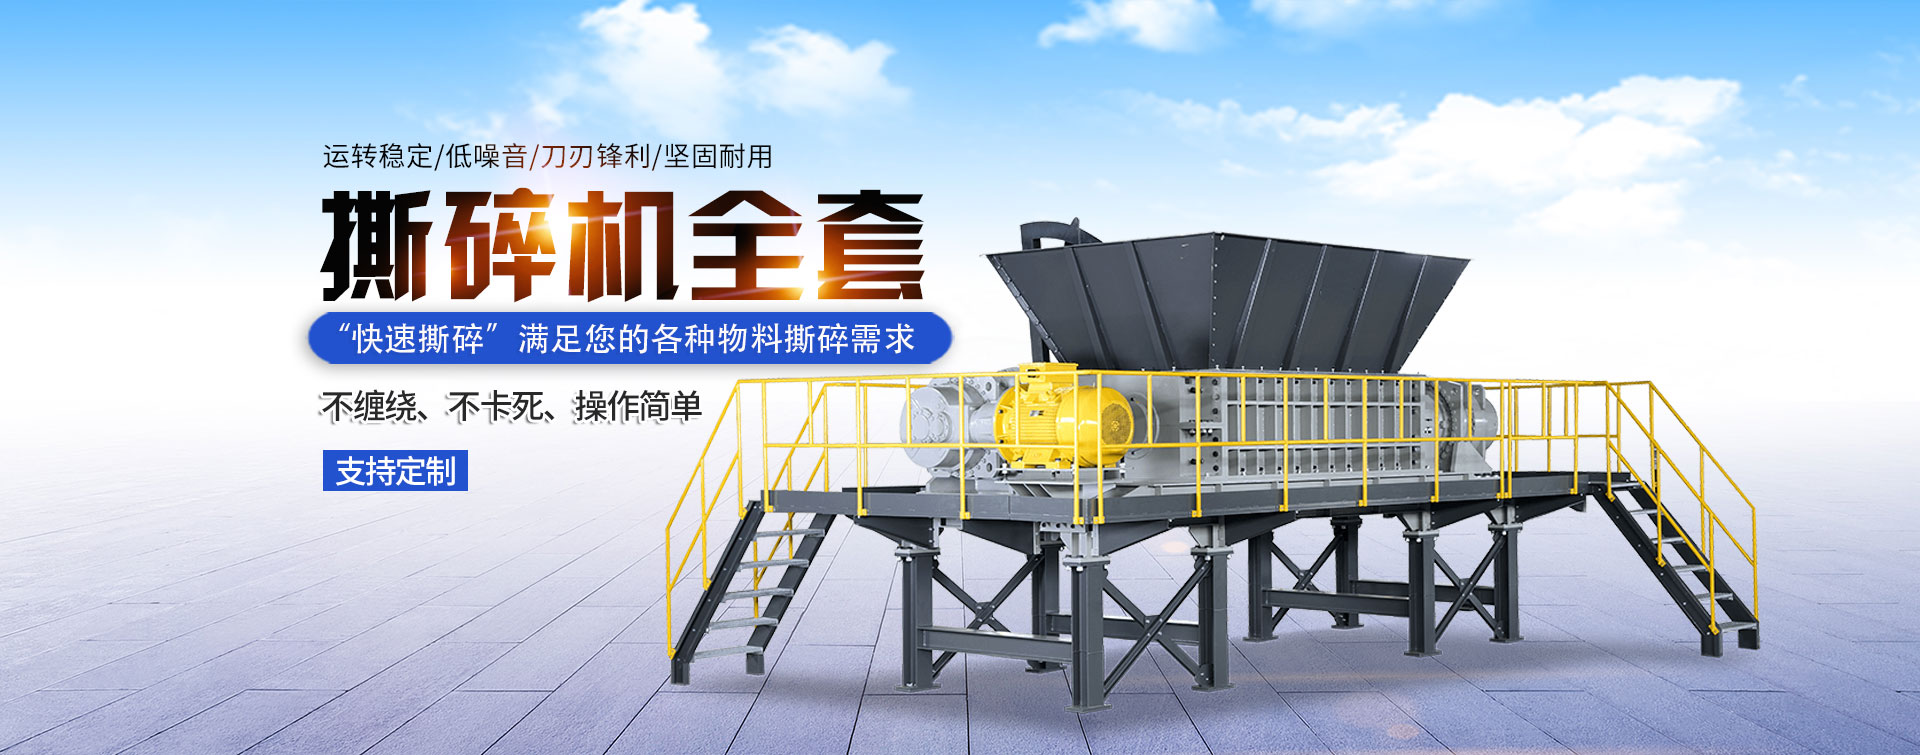
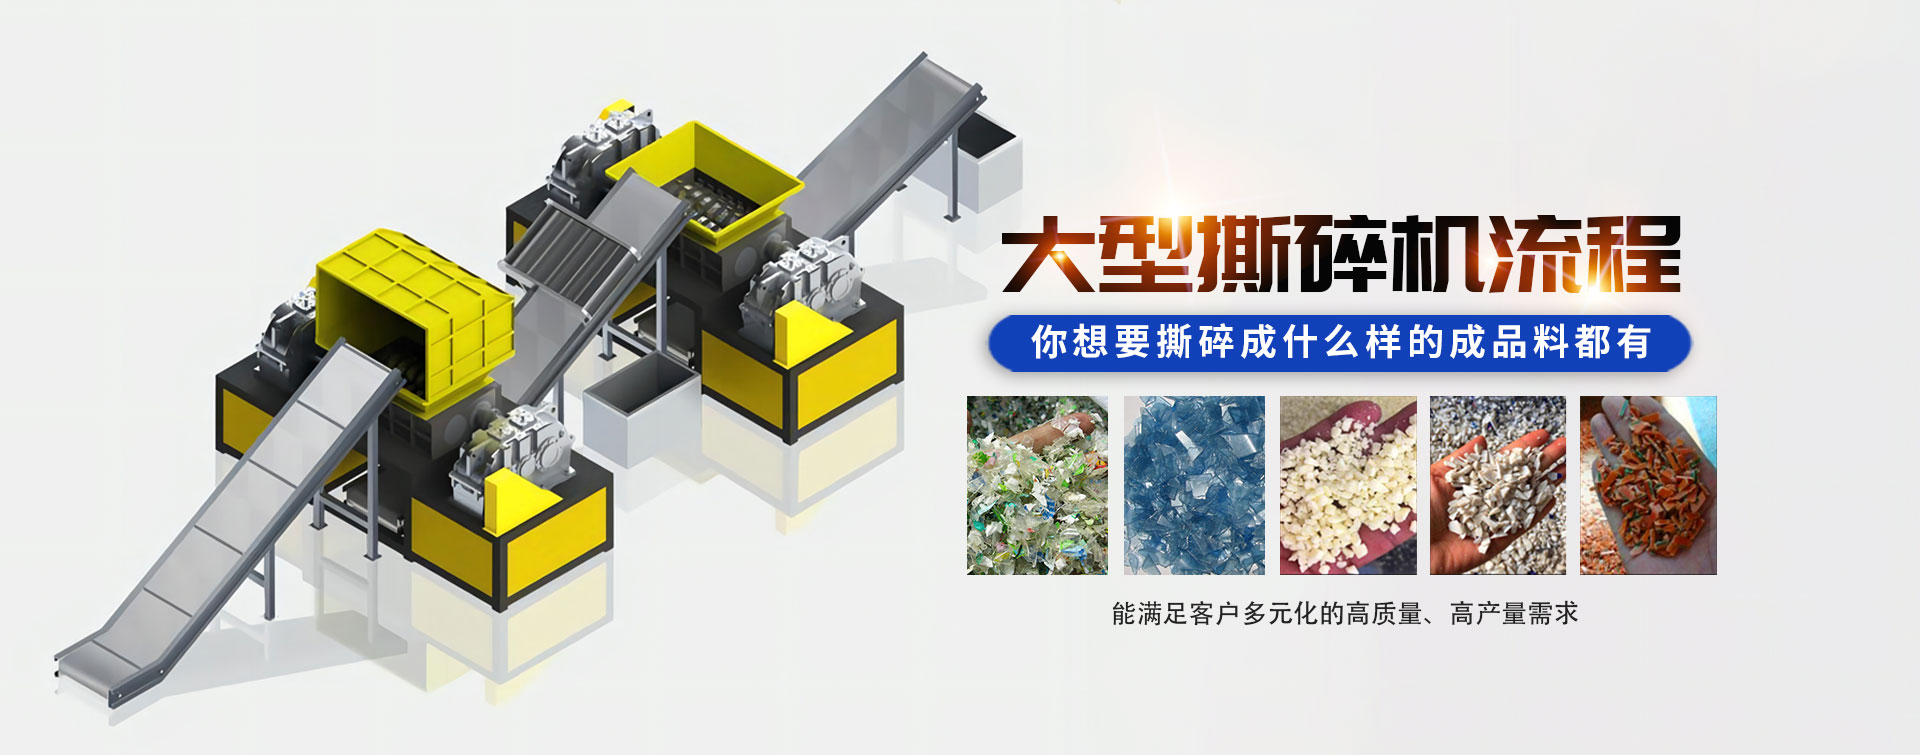
双轴多功能撕碎机的成品质量,主要体现在出料粒度均匀、形状稳定、含杂少、可稳定对接后续分选、造粒或再利用工序。提高成品质量,不能只靠加大功率,而应从刀具配置、间隙控制、筛分结构、进料方式和日常维护几个方面综合管理。
刀具是决定成品质量的核心。动刀厚度、刀爪数量、刀齿间距和排列方式会直接影响出料宽度和长度。动刀越薄,出料宽度通常越窄;刀齿越多、间距越小,出料长度越短;螺旋交错排列比平行排列更利于均匀剪切,减少打滑和缠绕。处理木材、塑料、金属、轮胎等不同物料时,应根据硬度和韧性选择刀型:硬料宜用厚刀、少齿,增强抗冲击能力;软料或易缠绕料可选密齿刀,提高剪切频率和抓料稳定性。
刀具间隙同样关键。动刀与动刀、动刀与定刀间隙过大,会出现剪切不充分、出料变粗、粒度波动明显;间隙过小则易增加摩擦、加速磨损甚至卡机。生产中应按设备说明和物料要求定期校准间隙,保持刀组啮合稳定。刀片磨损后应及时修磨或更换,刃口钝化不仅会增大粒径,还会使切口毛糙、长条料增多。
筛网或分级结构能进一步稳定成品粒度。带筛网机型可通过筛孔限制大出料尺寸,不合格物料返回刀腔继续撕碎,粒度分布更集中;无筛网机型则更依赖刀具间隙和刀型匹配。选型时要根据后端工艺确定目标粒径,避免盲目追求细料导致产量下降、堵料增多。
进料方式也会影响成品质量。应采用均匀、连续给料,避免一次性堆料造成闷机、粒度忽粗忽细。原料中夹杂的金属块、石块、泥沙等硬杂质应提前分拣,防止损伤刀具并降低成品纯度。对于含水率较高或纤维性强的物料,可配合压辊、推料装置和防缠绕设计,减少架桥和缠绕。
日常维护同样不可忽视。每班应检查刀箱残留、螺栓紧固、轴承润滑和皮带状态,发现异响、振动或出料异常及时停机排查。通过规范选型、精准调隙、稳定进料和及时维护,双轴撕碎机才能持续产出粒度均匀、杂质少、符合后续工艺要求的成品物料。
【扫一扫了解更多】
【扫一扫了解更多】