15938736887
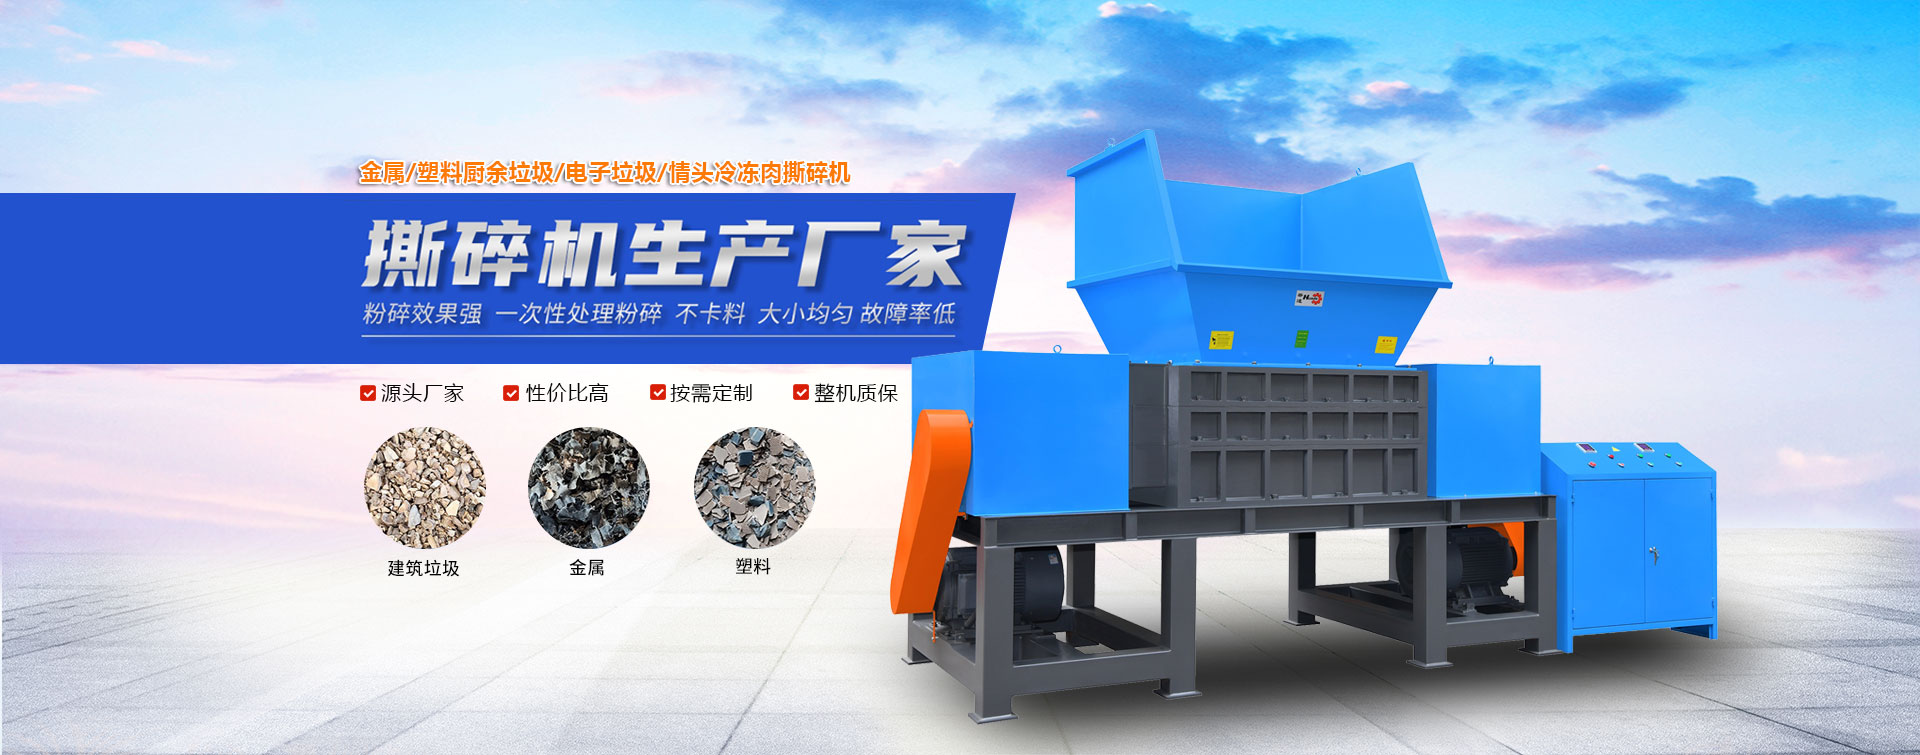
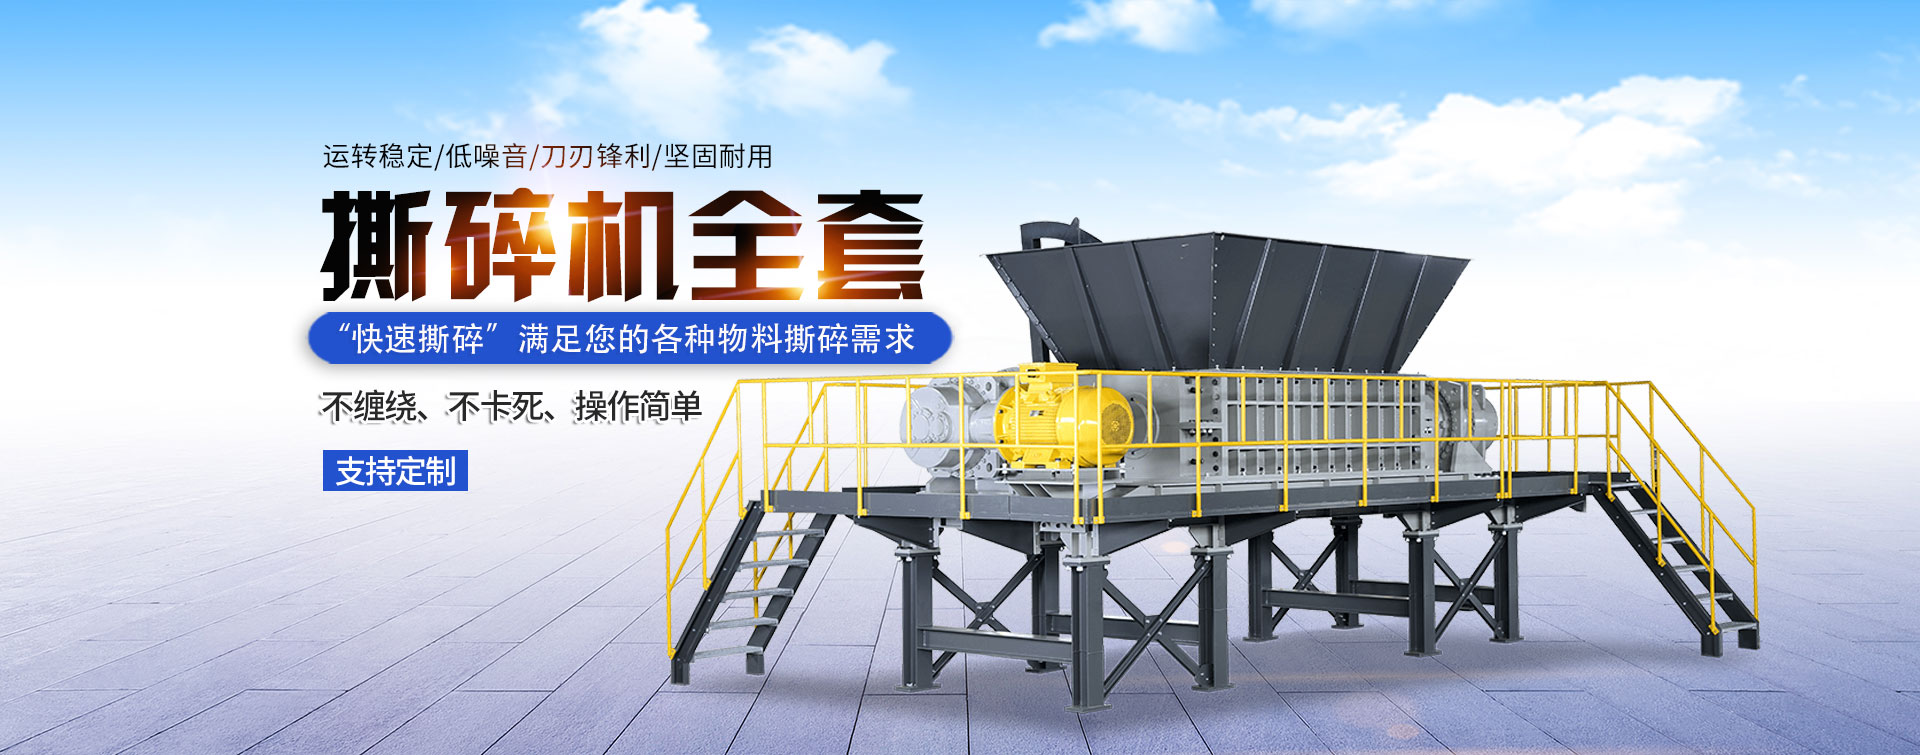
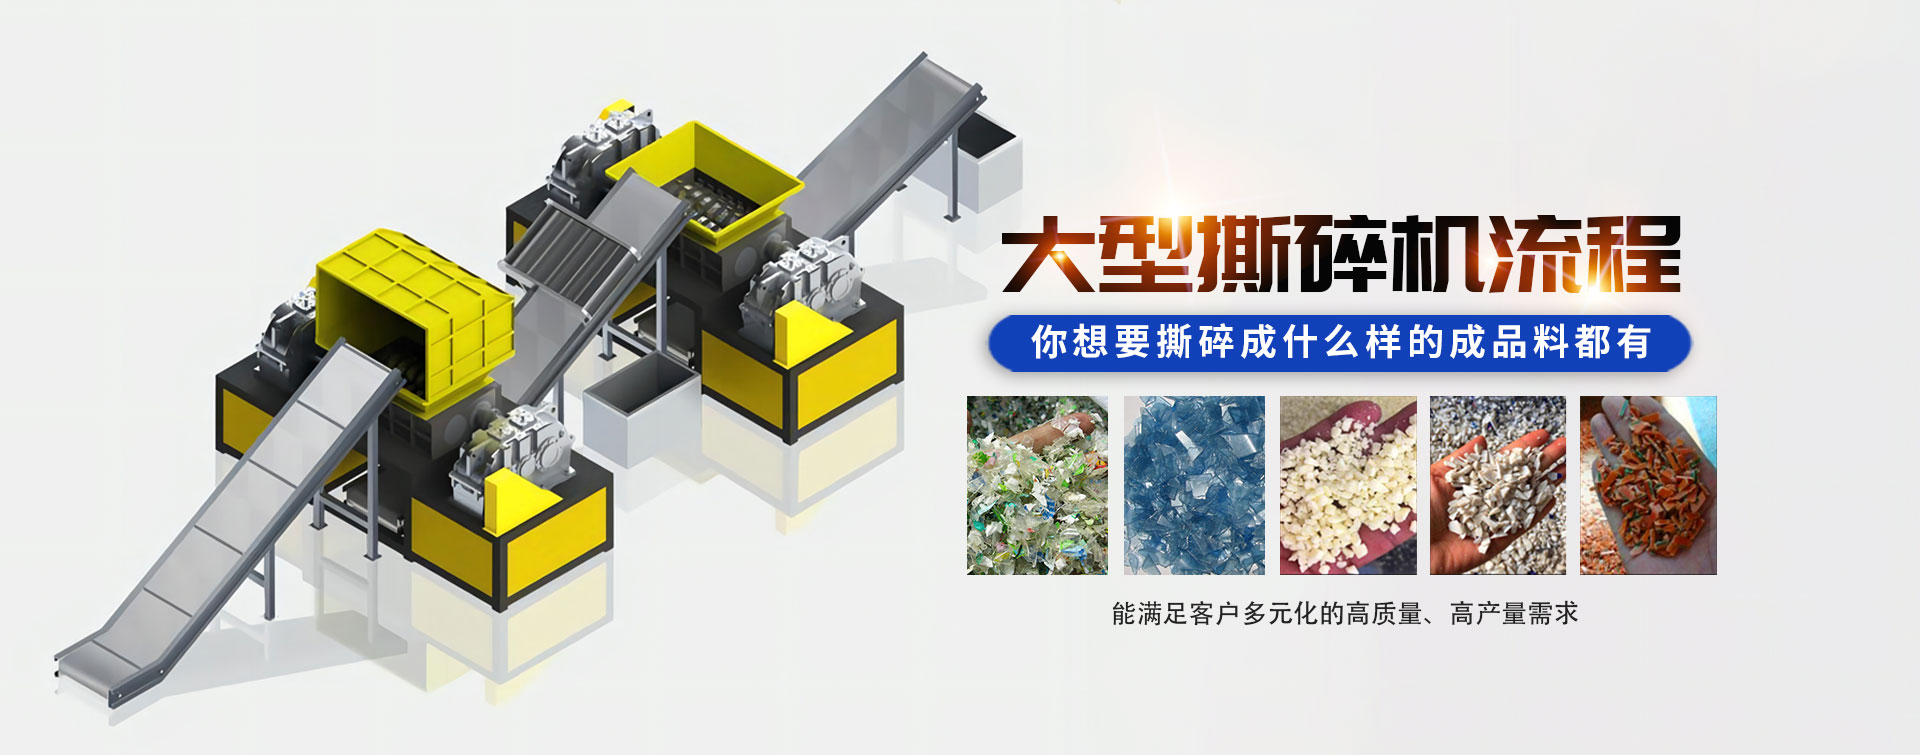
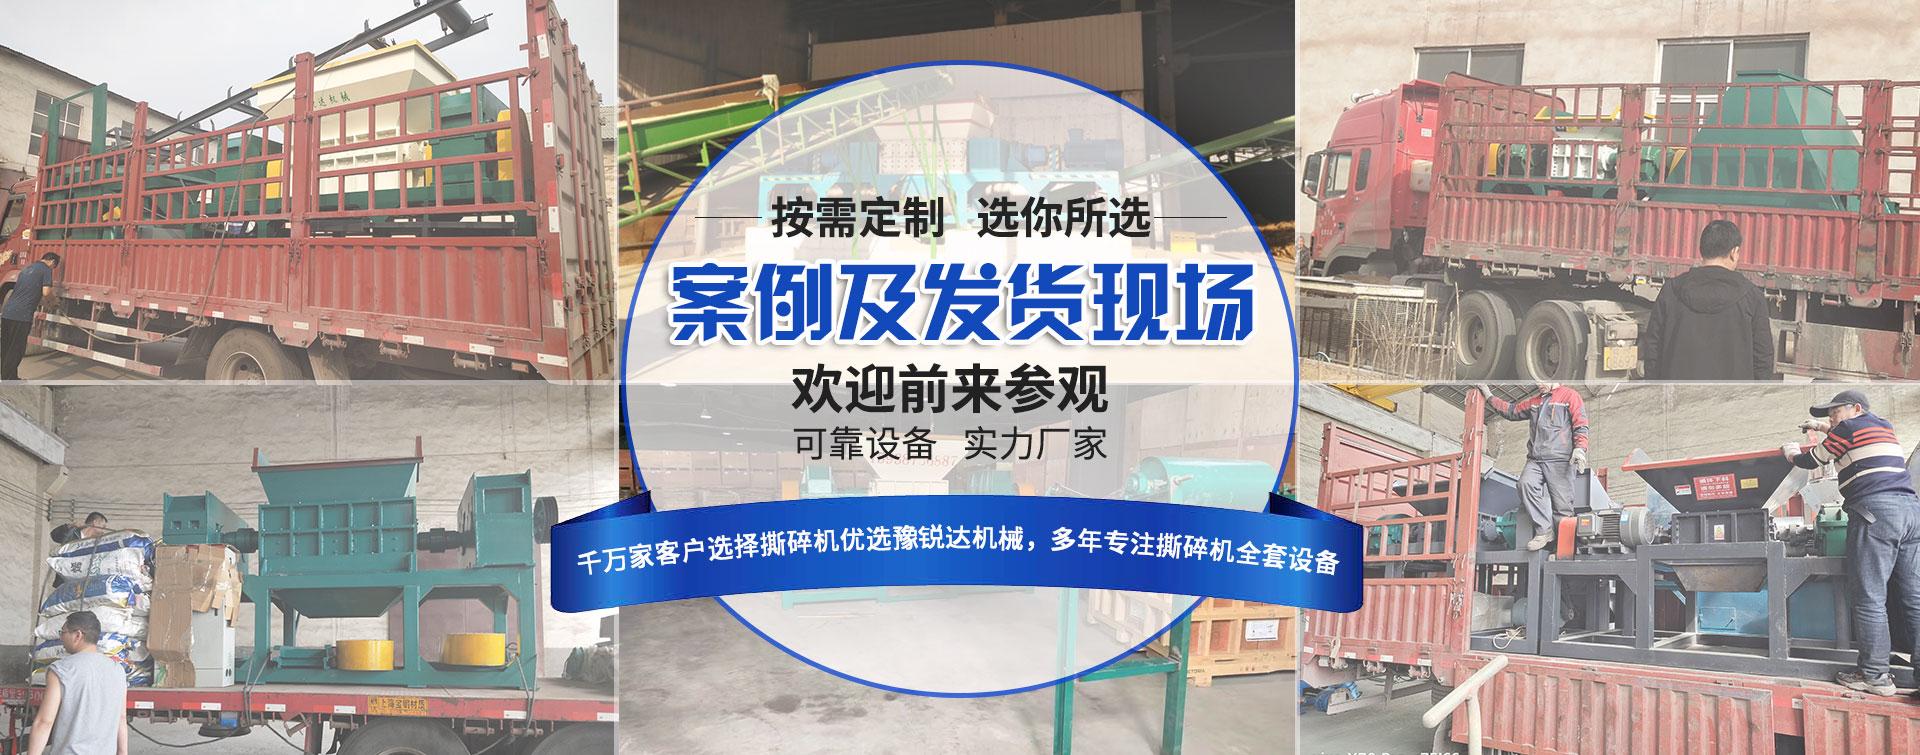
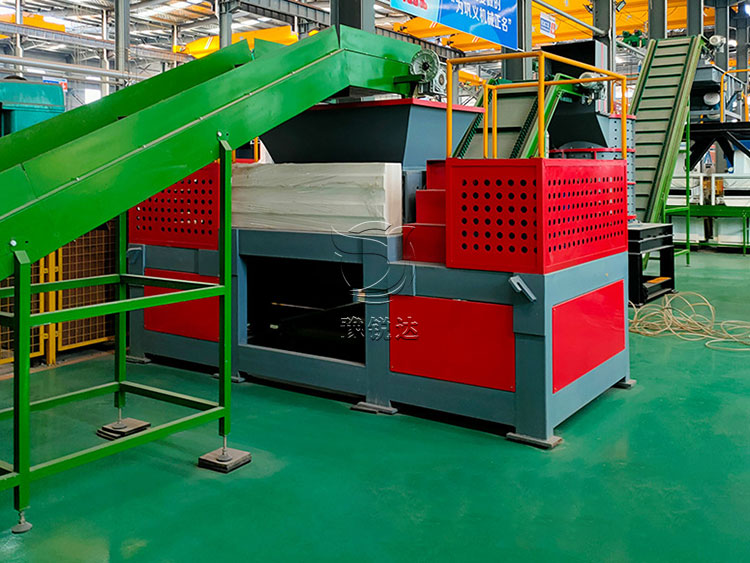
双轴多功能撕碎机靠两根刀轴相对转动剪切破碎,可处理木材、金属桶、塑料、轮胎、生活垃圾等多种物料。进料端一旦卡料或吃料慢,设备空转不出活,还容易憋停电机。结合现场使用情况,主要原因和解决办法如下。
一、常见原因分析
1. 物料在进料仓搭桥或缠绕
双轴撕碎机常见的进料问题是"搭桥":轻薄料如编织袋、塑料膜、长条木料、钢丝绳等,在进料仓内互相勾挂,架空后下不到刀轴位置。而长条状、柔性物料(树枝、管件、薄膜)则容易缠绕在刀轴和刀盘上,越缠越厚,把刀轴堵死,新料再也进不去。
2. 液压推料缸压力不足或行程不够
大型双轴撕碎机靠液压推料缸把物料压向刀轴。液压油温低、油泵内泄、溢流阀压力偏低时,推料缸推力不够,大块硬料压不进去,刀轴咬不住。推料缸密封圈老化漏油,也会导致推料无力、来回"软趴趴"。
3. 刀盘/刀爪磨损严重,咬合失效
刀齿磨损变圆后,两轴刀盘之间"咬合力"下降,大块物料推过来也啃不进去,在进料口打滑空转。刀盘间隙因长期磨损变大,物料被挤压过去却撕不开,反而堵在刀缝里。
4. 进料规格超限
超过设备额定进料口尺寸的整料(如整根粗原木、大型金属桶)直接投入,会横卡在进料仓口,既下不去也退不出。
二、对应解决办法
物料预处理:轻薄料、编织袋、薄膜类先打包或撕碎后再投,避免在仓内搭桥。长条树枝、管件尽量截断后进料,减少缠绕风险。大块超规格料先拆解,不要硬塞。
液压系统维护:定期检查液压油位和油温,冷机先空载升温。检测推料缸压力是否达到额定值,密封圈老化及时更换,溢流阀按说明书重新整定压力。
刀具检查与更换:每班检查刀盘刀齿磨损情况,刃口崩缺或磨圆后及时更换或翻面。调整刀盘间隙,保证两轴刀齿咬合顺畅,物料能被连续啃入。
缠绕清理:发现刀轴缠绕料时立即停机,用人工或辅助工具清理干净后再开机,不要带负荷硬转。
三、日常维护要点
每班结束后检查刀盘、刀座和推料缸状态,清理进料仓残留料。双轴撕碎机刀具是核心易损件,保持刀齿锋利、间隙合理,进料自然顺畅。
【扫一扫了解更多】
【扫一扫了解更多】