15938736887
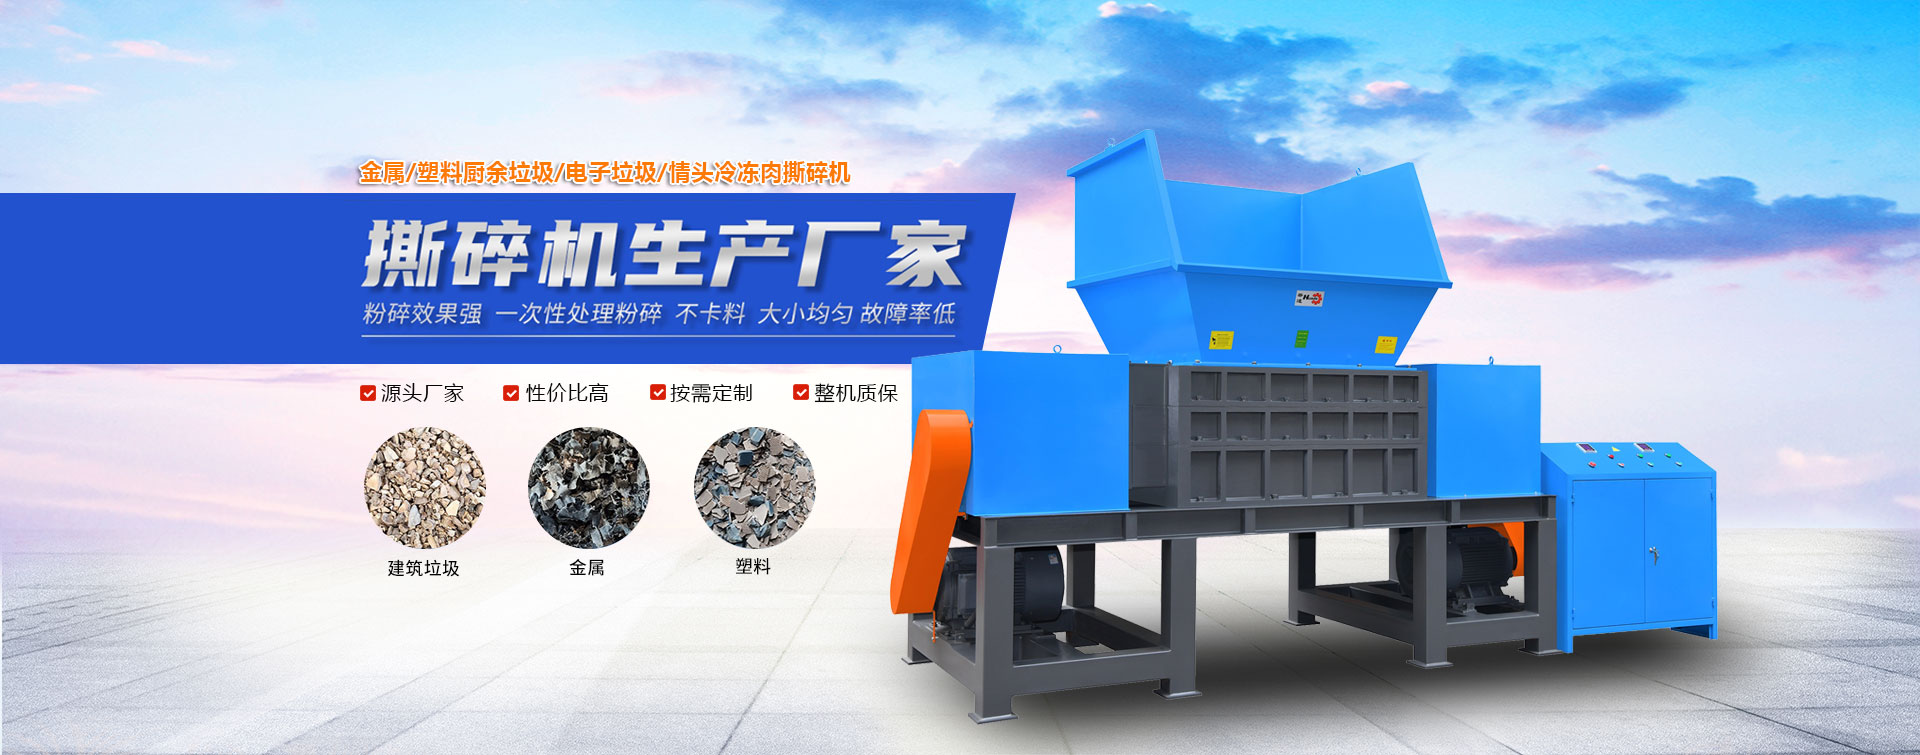
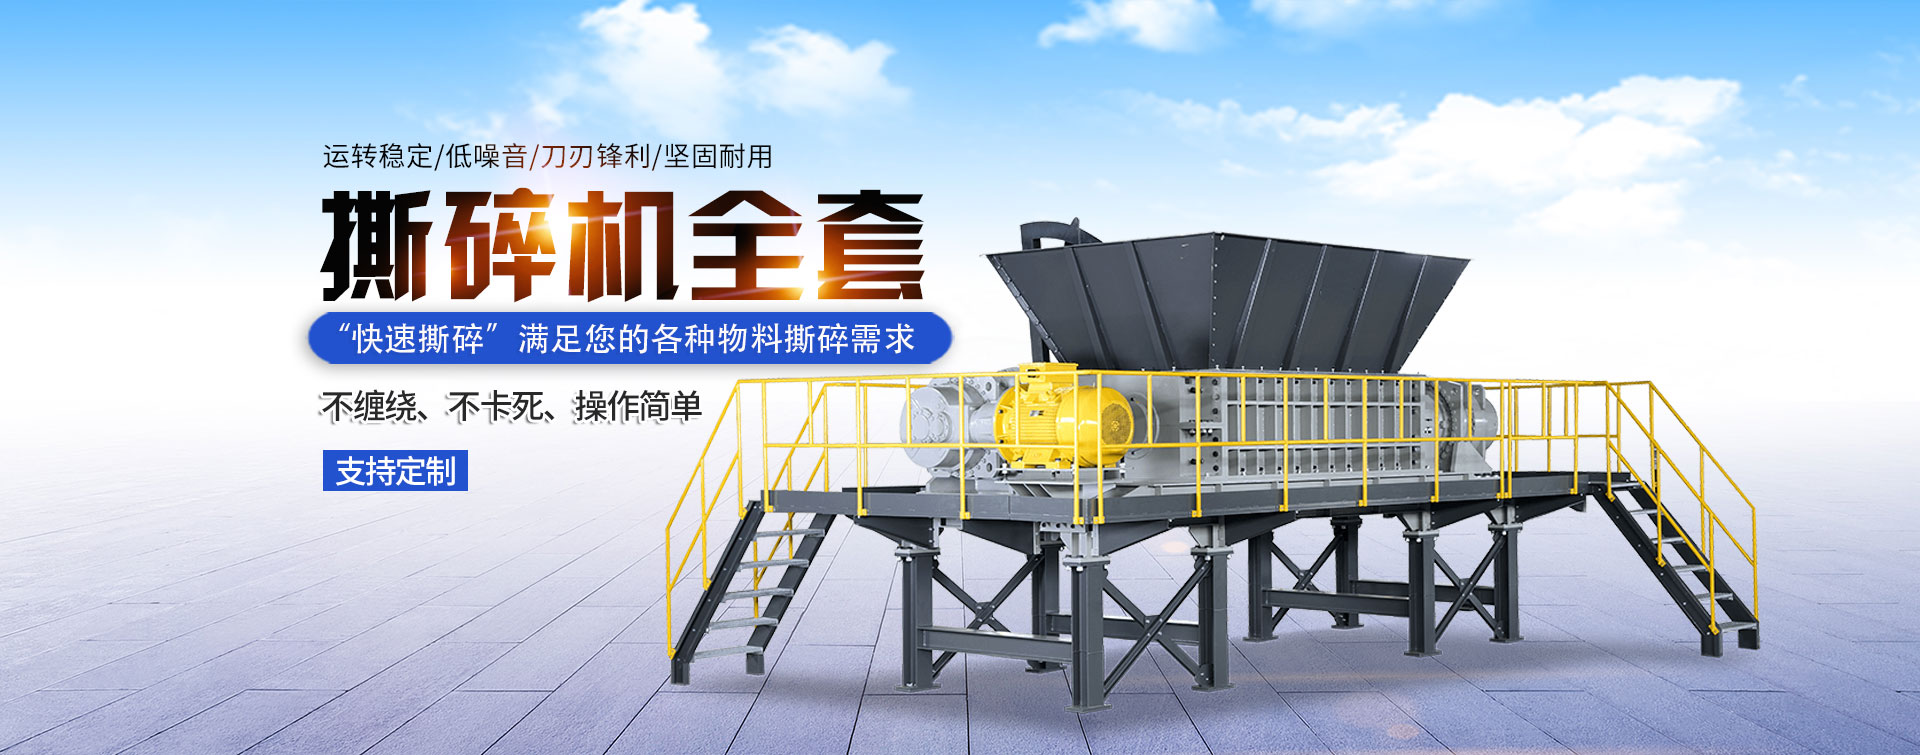
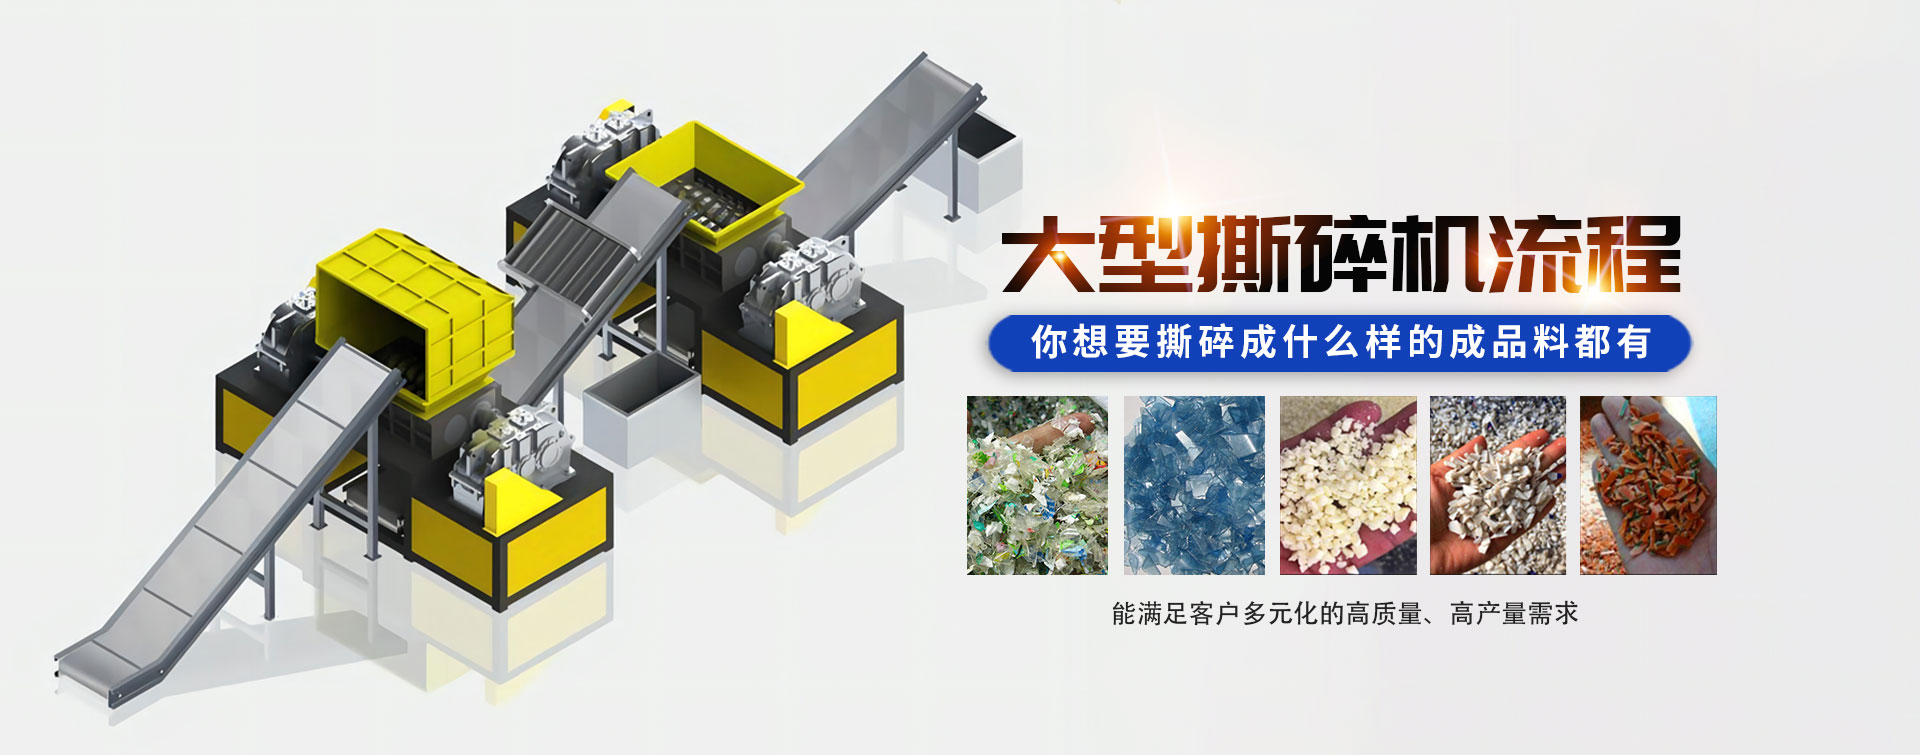
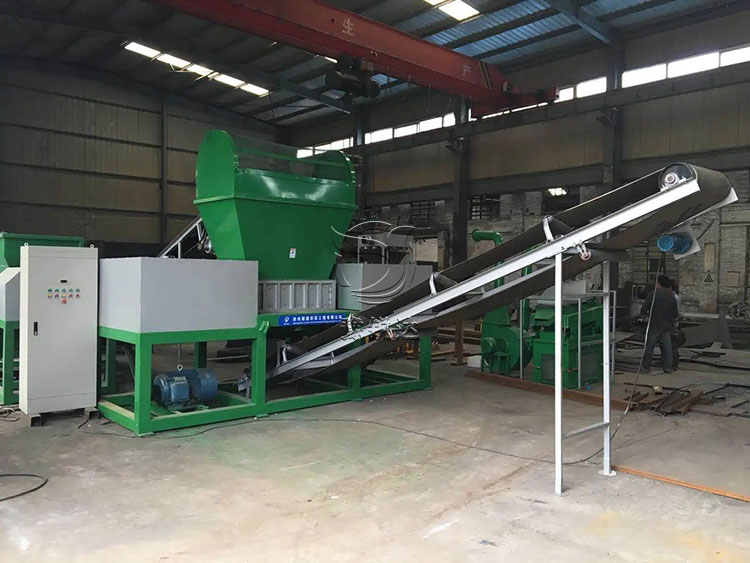
多功能双轴撕碎机依靠两根相对转动的刀轴相互剪切、撕裂物料,可处理废金属、塑料、轮胎、生活垃圾、木材和工业边角料等多种物料,是固废回收和资源再生行业的主力设备。与高速锤式粉碎不同,双轴撕碎机低速大扭矩运行,刀盘、刀轴、减速机和推料机构的磨损机理更复杂,磨损期管理直接决定整机能稳定服役多少年。
一、磨损期的三个阶段
双轴撕碎机的磨损同样遵循三阶段规律。初期跑合期一般在前80至120小时:新刀盘刃口锋利但微观不平,刀座与刀轴配合面、减速机齿轮啮合面都在重新贴合,此阶段切忌满负荷作业。稳定切削期刀盘倒角均匀、齿轮啮合平顺后进入,电流平稳、出料尺寸均匀,是设备效率高、油耗电耗省的阶段。急剧磨损期当刀盘刃口磨圆、刀座间隙拉大、减速机齿轮点蚀出现后,剪切力骤降、电机电流冲高、异响明显,必须立刻换刀检修。
二、双轴撕碎机磨损集中的部位
相比单轴粉碎,双轴结构有几个磨损重灾区:一是刀盘与刀爪,交错剪切中每片刀都受正反双向冲击,是换得勤的易损件;二是刀轴轴套与密封,破碎污水、渗滤液和粉尘容易侵入,造成轴颈磨蚀;三是减速机齿轮箱,大扭矩频繁正反转,齿轮和轴承承受冲击载荷;四是液压推料油缸,活塞杆外露部分被粉尘反复摩擦,油封早期失效。
三、磨合期操作要点
用好磨合期,关键抓三件事:一,限载运行,前两周按额定处理量六到七成投料,优先撕碎单一、匀质物料(如整捆塑料、枝条),暂不处理轻薄料、金属包块等难撕料;二,严控刀盘间隙,每运行20小时检查刀盘端面与侧刀间隙,发现偏磨立即垫片调整,间隙不均会快速拉废一根刀轴;三,盯紧减速机和液压站,首次运转50小时更换减速机齿轮油滤芯,之后按说明书周期换油;液压站油温超过60℃立即停机散热,防止油封早期老化。
【扫一扫了解更多】
【扫一扫了解更多】